食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
业务经验
西南地段某大形黑啤厂,一年生产黑啤5万千升。多余解决的设施建于2012年,要面对解决力缺乏、耗电高的疑问。2023年具体实施进行改造,结构设计解决企业规模5000m³/d。
电镀废水化学物质优势特点
废污水具体来自于糖化、发醇、罐装等工作,还具有如下有特点:
可生物化学性好(BOD/COD>0.6)
高氨水浓度有机的负荷量(COD 2500-4000mg/L)
的温度上下波动大(25-55℃)
含一大批发酵粉碎渣、麦糟等自动隐藏物
科技创新生产技术流程图
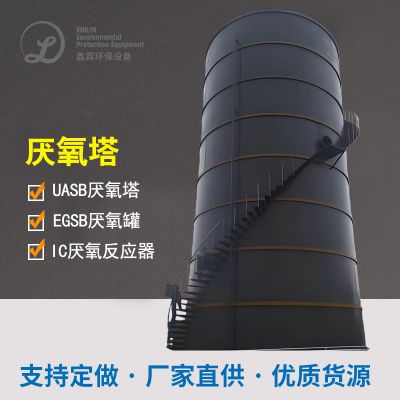
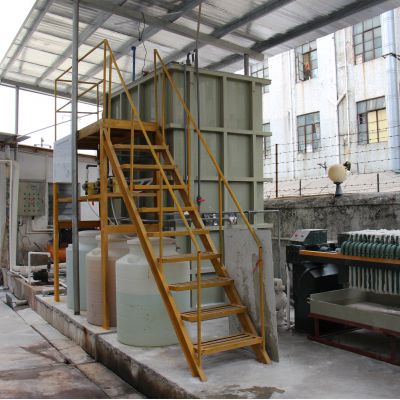
改变按照"高效化厌氧反应器+短程反硝化细菌"组合构成方法:
预治疗
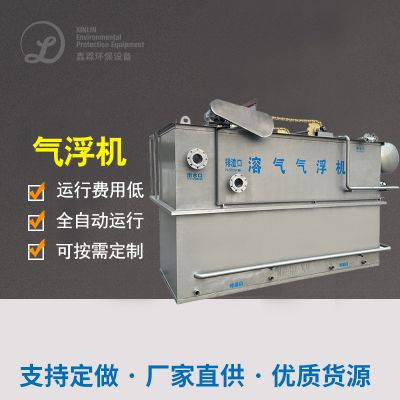
:选转防雨百叶窗→热交換装置(下滑至35℃)→涡凹气浮
重点净化处理
:IC生物滤池作用器(COD功率因数补偿15kg/m³·d)→短程硝化反应反应反硝化反应反应SBR池
网络资源收购
:好氧池沼液发电池电量(平均发电池电量量2000kWh)
智能化控制
:安转在线免费监测器系统的,时时调整DO、ORP等技术指标
自动运行功效
提升后每项统计指标依赖于《洋酒实业污染破坏物直接排放规定》(GB19821-2005):
COD ≤ 50mg/L(除掉率98.5%)
TN ≤ 10mg/L
吨水除理费用拉低35%
年浪费电费缴费约730万元,沼气池生产发电年利润140万元,进行投资收售期变短至4.2年。

 扫一扫添加微信